


(1) Stampaggio a iniezione
La plastica viene prima aggiunta alla canna riscaldante della macchina ad iniezione. La plastica viene riscaldata e fusa. Azionato dalla vite o dallo stantuffo della macchina di iniezione, entra nella cavità dello stampo attraverso l'ugello e il sistema di versamento dello stampo. Viene indurito e modellato in stampaggio a iniezione a causa di effetti fisici e chimici. Prodotti. Lo stampaggio a iniezione consiste in un ciclo costituito da iniezione, tenuta di pressione (raffreddamento) e sclassatura di parti in plastica, quindi lo stampaggio a iniezione ha caratteristiche periodiche. Il ciclo di stampaggio dello stampaggio a iniezione termoplastica è breve, l'efficienza produttiva è elevata, l'usura della fusione sullo stampo è piccola e le parti in plastica con forme complesse, motivi e marcature chiare della superficie e alta precisione dimensionale possono essere modellate in grandi quantità; ma per le materie plastiche con grandi variazioni di spessore della parete È difficile evitare difetti di stampaggio. Anche l'anisotropia delle parti in plastica è uno dei problemi di qualità e dovrebbero essere adottate tutte le misure possibili per ridurla al minimo.
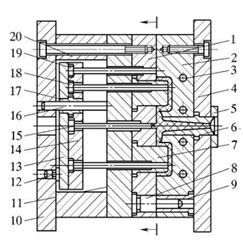
(2) Stampaggio a compressione
Comunemente noto come stampaggio a compressione, è uno dei primi metodi per formare parti di plastica. Lo stampaggio a compressione è quello di aggiungere plastica direttamente in una cavità dello stampo aperto con una certa temperatura, quindi chiudere lo stampo. Sotto l'azione del calore e della pressione, la plastica si scioglie e diventa uno stato fluido. A causa di effetti fisici e chimici, la plastica si indurisce in una parte di plastica con una certa forma e dimensione che rimane invariata a temperatura ambiente. Lo stampaggio a compressione viene utilizzato principalmente per lo stampaggio di plastiche termoindurente, come polvere di stampaggio fenolica, urea-formaldeide e polvere di stampaggio melamina-formaldeide, plastica fenolica rinforzata con fibre di vetro, resina epossidica, resina DAP, resina siliconica, poliimmide, ecc. Può anche essere formato in materiale poliestere insaturo (DMC), composto di stampaggio fogli (SMC), composto di stampaggio integrale prefabbricato (BMC), ecc. In generale, in base alla struttura corrispondente degli stampi superiore e inferiore della pellicola di compressione, gli stampi di compressione sono divisi in tre tipi: overflow, non allagamento e semi-allagamento.
![$X@MTUR09$F]D3)G(AO)C[N](/Content/uploads/2020671101/2020111314442169856c7a75044b8d9508fadc9ce8e9b2.png "$X@MTUR09$F]D3)G(AO)C[N")
(3) Stampaggio per estrusione
È un metodo di stampaggio in cui la plastica in uno stato di flusso viscoso passa attraverso uno stampo con una specifica forma di sezione trasversale ad alta temperatura e una certa pressione, e quindi viene modellata in un profilo continuo con la forma della sezione trasversale desiderata a una temperatura inferiore. Il processo di produzione dello stampaggio per estrusione comprende la preparazione di materiali di stampaggio, lo stampaggio, il raffreddamento e la sagomatura dell'estrusione, la trazione e il taglio e la post-lavorazione di prodotti estrusi (rinvenimento o trattamento termico). Nel processo di stampaggio dell'estrusione, prestare attenzione a regolare la temperatura di ogni sezione di riscaldamento della canna dell'estrusore e la temperatura della testa dello stampo, i giri delle viti, la velocità di trazione e altri parametri di processo per ottenere profili estrusi qualificati. Un'attenzione particolare dovrebbe essere prestata alla regolazione del tasso di fusione polimerica che estrude dallo dadi. Perché quando la velocità di estrusione del materiale fuso è bassa, l'estrusione ha una superficie liscia e una forma uniforme della sezione trasversale; ma quando il tasso di estrusione del materiale fuso raggiunge un certo limite, la superficie dell'estruso diventerà ruvida e perderà brillantezza , Ci sono fenomeni come la pelle di squalo, la buccia d'arancia e la distorsione della forma. Quando la velocità di estrusione viene ulteriormente aumentata, la superficie dell'estrusione viene distorta e si divide e si rompe in frammenti di fusione o cilindri. Pertanto, il controllo del tasso di estrusione è molto importante.

(4) Compressione/stampaggio a iniezione
Noto anche come pressofusione. È quello di mettere materie prime di plastica nella camera di alimentazione preriscaldata, quindi mettere la colonna di pressatura nella camera di alimentazione per bloccare lo stampo e applicare pressione sulla plastica attraverso la colonna di pressatura. La plastica si fonde in uno stato di flusso ad alta temperatura e alta pressione, ed entra nella cavità attraverso il sistema di colata Si solidifica gradualmente in parti di plastica. Questo tipo di metodo di stampaggio è anche chiamato stampaggio di trasferimento. Lo stampaggio a iniezione è adatto per materie plastiche inferiori alle plastiche solide. In linea di principio, le materie plastiche che possono essere stampate a compressione possono anche essere modellate mediante stampaggio a iniezione. Ma è necessario che il materiale di stampaggio abbia una buona fluidità allo stato fuso quando è inferiore alla temperatura di solidificazione e abbia un tasso di solidificazione maggiore quando è superiore alla temperatura di solidificazione.


(5) Soffiaggio
È quello di fissare la tendenza del materiale tubolare o vuoto del foglio fatto per estrusione o iniezione, che è ancora allo stato plastizzato, nello stampo di formatura e passare immediatamente in aria compressa per forzare l'espansione del materiale vuoto e attaccarsi alla parete della cavità dello stampo. Dopo il raffreddamento e la formatura, lo sclassatura è un metodo di lavorazione per ottenere i prodotti cavi richiesti. Le materie plastiche adatte allo stampaggio cavo sono polietilene ad alta pressione, polietilene a bassa pressione, cloruro rigido di polivinile, cloruro di polivinile morbido, polistirolo, polipropilene, policarbonato, ecc. Secondo diversi metodi di stampaggio parison, lo stampaggio cavo è principalmente diviso in stampaggio a soffiaggio estrusione e stampaggio a soffiaggio a iniezione. Il vantaggio dello stampaggio cavo di stampaggio a soffiaggio dell'estrusione è che la struttura dell'estrusore e lo stampo di stampaggio del colpo di estrusione è semplice, ma lo svantaggio è che lo spessore della parete del parigino è incoerente, il che è facile da causare spessore irregolare della parete del prodotto in plastica. La figura giusta è un diagramma schematico del principio di estrusione dello stampaggio cavo di soffiaggio. Il vantaggio dello stampaggio cavo dello stampaggio a soffiaggio a iniezione è che lo spessore della parete del parison è uniforme e non c'è flash. Poiché il parison di iniezione ha una superficie inferiore, il fondo del prodotto cavo non avrà cuciture, il che non è solo bello ma anche ad alta resistenza. Lo svantaggio è che le attrezzature di stampaggio e gli stampi utilizzati sono costosi, quindi questo metodo di stampaggio viene utilizzato principalmente per la produzione di massa di piccoli prodotti cavi e non è ampiamente utilizzato nello stampaggio a soffiaggio dell'estrusione.

(6) Stampo pressofusione
Lo stampo di pressofusione è anche chiamato stampo di trasferimento. Le materie prime plastiche vengono aggiunte alla camera di alimentazione preriscaldata e quindi la pressione viene applicata alla colonna di pressione. La plastica viene fusa ad alta temperatura e alta pressione ed entra nella cavità attraverso il sistema di colata dello stampo e gradualmente si indurisce in forma. Questo metodo di stampaggio è chiamato pressofusione. lo stampo utilizzato È chiamato stampo pressofusione. Questo tipo di stampo viene utilizzato principalmente per lo stampaggio di plastiche termoset.
Inoltre, ci sono stampi di stampaggio in schiuma, stampi di stampaggio in plastica rinforzata con fibra di vetro a bassa pressione e così via.
![$GN[9Z`[`M~J]~X~G0M@CON](/Content/uploads/2020671101/20201113145059d428104771d840789a75c4f5e518c389.png "$GN[9Z`[`M~J]~X~G0M@CON")